Dans une usine, chaque machine exécute des tâches précises selon des instructions qui lui parviennent par une chaîne de décision structurée. Ces instructions ne proviennent pas d’une seule personne : elles résultent d’un enchaînement entre des logiciels de planification, des équipements de commande et des opérateurs humains qui interviennent à différents niveaux.
Ordre de production et commande machine : deux niveaux de pilotage distincts
La question « qui donne les ordres aux machines » masque une réalité à deux étages. Le premier niveau concerne la décision de produire : quoi fabriquer, en quelle quantité, dans quel délai. Le second niveau porte sur l’exécution physique, c’est-à-dire les signaux électriques et logiques qui déclenchent les mouvements d’un moteur, l’ouverture d’une vanne ou la rotation d’un outil.
L’ordre de production et la commande immédiate de la machine sont deux choses différentes. Un responsable de planification peut décider qu’une série de pièces doit sortir avant vendredi. Cette décision se traduit en un ordre de fabrication, transmis à l’atelier. La machine, elle, reçoit ses consignes techniques d’un automate programmable ou d’une commande numérique.
Les automates et systèmes de pilotage installés sur les lignes de production traduisent les paramètres de fabrication (vitesse, température, pression, trajectoire d’outil) en séquences exécutables par la machine. Sans cet intermédiaire, l’ordre de production resterait une simple ligne dans un tableau.
Ordonnancement en usine : du planning à l’atelier
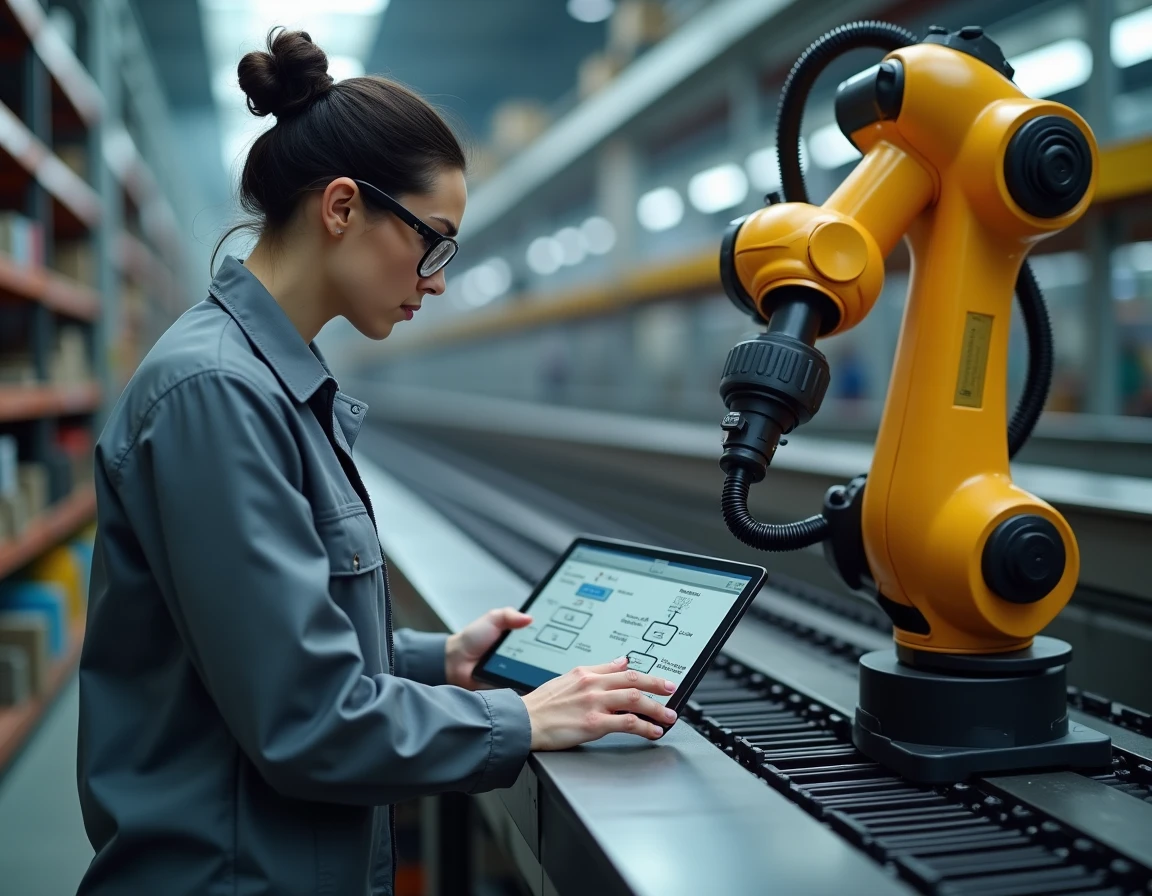
L’ordonnancement constitue le maillon qui transforme un objectif commercial en séquence de travail réalisable. L’ordonnanceur de production vérifie la disponibilité des machines, des matières premières et du personnel avant de fixer l’ordre de passage des séries sur chaque poste.
Son travail consiste à arbitrer entre des contraintes souvent contradictoires : un client prioritaire, une machine en maintenance, un lot de matière qui n’est pas encore arrivé. Il produit un planning à court terme, souvent recalculé plusieurs fois par jour.
Ce planning descend ensuite vers l’atelier par l’intermédiaire d’un système MES (Manufacturing Execution System). Le MES fait le lien entre le niveau gestion (ERP, ordonnancement) et le niveau machine. Il transmet les ordres de fabrication, collecte les données de production en temps réel et remonte les écarts.
Ce que le MES transmet concrètement
- L’identifiant de l’ordre de fabrication, la référence produit et la quantité à réaliser, pour que l’opérateur sache exactement quelle série lancer.
- Les paramètres techniques associés (programme d’usinage, recette de mélange, consignes de température), chargés directement dans l’automate ou la commande numérique.
- Les contrôles qualité à effectuer en cours de production, avec les seuils de tolérance à respecter avant de passer à l’opération suivante.
Le MES ne remplace ni l’ordonnanceur ni l’opérateur. Il structure et accélère la transmission d’informations entre les deux.
Rôle de l’opérateur machine dans la chaîne de commande
L’opérateur reste souvent l’initiateur concret de la production au poste. Même quand un automate pilote la séquence, c’est fréquemment l’opérateur qui lance le cycle, valide les réglages et surveille le déroulement. Sur certaines lignes, il charge manuellement le programme correspondant à l’ordre de fabrication reçu.
Son rôle ne se limite pas à appuyer sur un bouton. Il vérifie la conformité de la matière, ajuste les paramètres si la pièce produite dérive hors tolérance et décide d’arrêter la machine en cas d’anomalie. Cette capacité d’intervention directe fait de l’opérateur un acteur décisif, pas un simple exécutant passif.
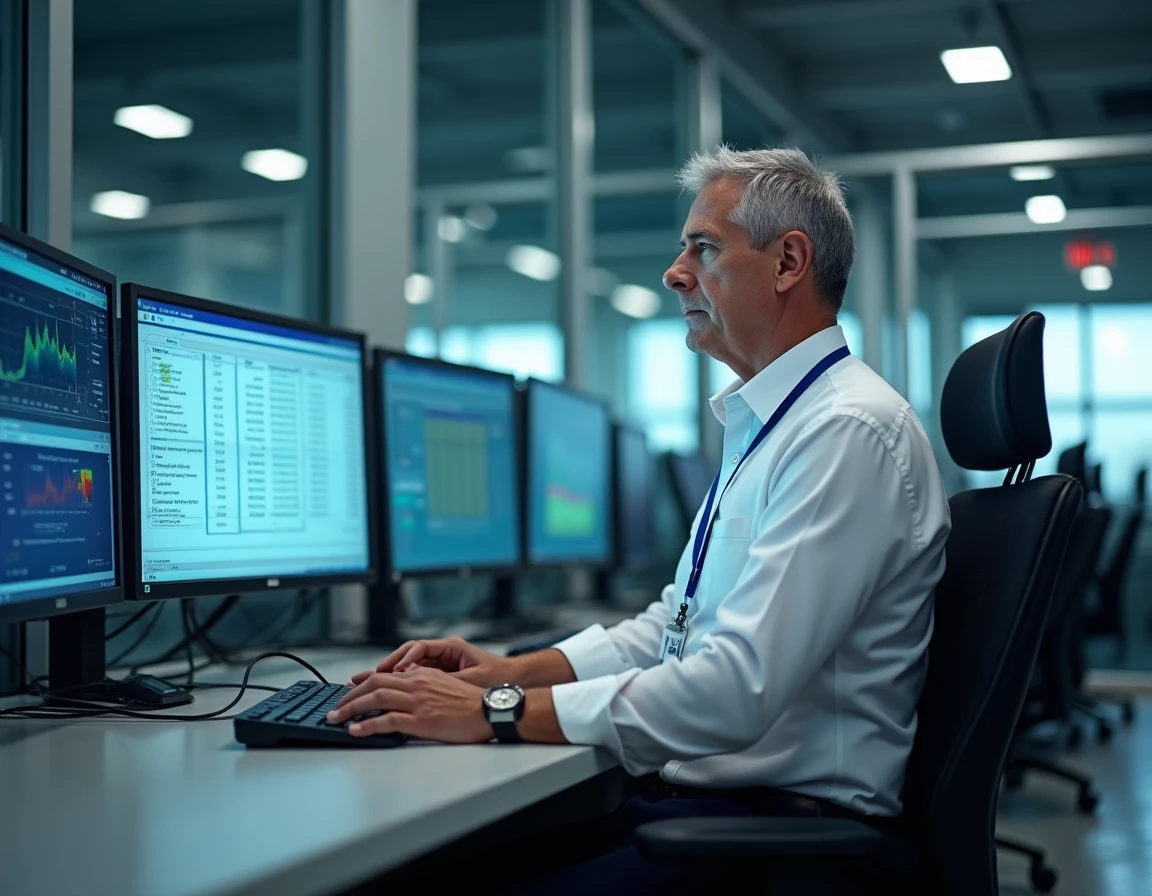
Dans les ateliers fortement automatisés, le conducteur de ligne supervise plusieurs machines simultanément. Il intervient sur les automates via des interfaces homme-machine (IHM) qui affichent l’état de chaque équipement et permettent de modifier certains paramètres sans reprogrammer l’ensemble.
Sécurité machine et refus d’ordre : quand l’équipement désobéit
Un angle rarement abordé concerne la capacité de la machine à refuser un ordre. Les fonctions de sécurité intégrées peuvent interrompre ou empêcher une action si elle met en danger l’opérateur ou l’équipement. Un carter ouvert, un capteur de présence activé, une température anormale : autant de situations où la machine stoppe d’elle-même.
Le règlement européen sur les machines (règlement (UE) 2023/1230) renforce ces exigences. Les systèmes de commande doivent garantir que la machine ne puisse pas démarrer de manière intempestive et que les fonctions de sécurité restent prioritaires sur les consignes de production.
La sécurité prime toujours sur l’ordre de fabrication. Un automate programmé pour produire en continu s’arrêtera net si une barrière immatérielle détecte une intrusion dans la zone dangereuse. Cette hiérarchie entre commande de production et commande de sécurité est un principe fondamental de la conception des machines industrielles.
Commande de production et commande de sécurité : deux circuits séparés
Les circuits de sécurité fonctionnent de façon indépendante. Même si le programme principal de l’automate contient une erreur, le module de sécurité dédié conserve sa capacité d’arrêt. Cette architecture à double canal garantit qu’un défaut logiciel ne puisse pas neutraliser la protection des opérateurs.
Automate programmable et commande numérique : le cerveau technique de la machine
L’automate programmable industriel (API) exécute un programme cyclique qui lit les capteurs, applique la logique programmée et commande les actionneurs (moteurs, vérins, vannes). Sur une ligne d’assemblage, l’automate coordonne chaque étape sans intervention humaine continue.
La commande numérique (CN), utilisée en usinage, fonctionne différemment. Elle interprète un programme rédigé dans un langage spécifique (souvent du G-code) qui décrit les trajectoires d’outil, les vitesses de coupe et les profondeurs de passe. Le programme est préparé en amont par un technicien méthodes ou un programmeur FAO.
Ces deux types de contrôleurs reçoivent leurs instructions de sources différentes selon le niveau d’intégration de l’usine. Dans une configuration connectée, le MES pousse automatiquement le bon programme vers la bonne machine au bon moment. Dans un atelier moins automatisé, l’opérateur sélectionne le programme sur un support local (clé USB, réseau interne).
La réponse à la question initiale tient donc en une chaîne : le planning fixe les priorités, l’ordonnanceur séquence les opérations, le MES transmet, l’automate ou la CN exécute, et l’opérateur supervise et intervient. Aucun maillon unique ne commande seul les machines d’une usine, et la sécurité reste le dernier mot de cette chaîne, capable de tout stopper à n’importe quel instant.